很多污水厂和企业污水站在运行过程中,都会盯着一个指标:DO(溶解氧)。
有人觉得DO越高,曝气越足,处理效果越好;也有人为了节能,把曝气压到最低。
实际上,这两种做法都可能有问题。
DO控制得好不好,直接影响出水达标、能耗高低以及整个生化系统的稳定性。对于活性污泥法来说,DO不是一个简单的数据,而是生化池运行状态的“晴雨表”。
一、什么是DO?
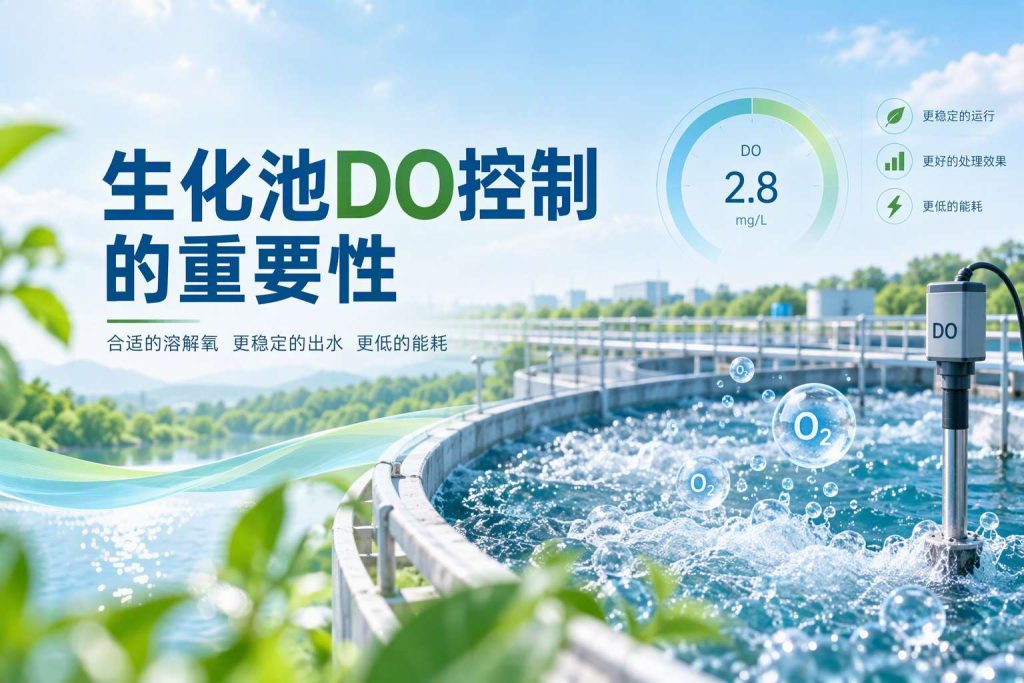
DO,全称溶解氧(Dissolved Oxygen),指水中溶解氧气的含量,单位通常为mg/L。
简单理解,DO就是微生物能够利用的“空气”。
生化池里的好氧菌、硝化菌等微生物,需要消耗氧气来分解污染物。如果氧气供应不足,处理效率会下降;如果氧气供应过量,则会造成能源浪费,甚至影响脱氮效果。
因此,DO控制的本质,就是为微生物提供“刚刚好”的氧气。
二、DO过低,会发生什么?
当生化池DO长期偏低时,最直接的影响就是微生物“缺氧”。
常见表现包括:
- COD去除率下降
- 氨氮去除效果变差
- 出水指标波动
- 污泥发黑、发臭
- 丝状菌容易繁殖
- 污泥沉降性能恶化
尤其是硝化菌,对氧气非常敏感。
很多现场遇到氨氮突然升高,第一反应是怀疑菌种出问题,但实际上往往只是DO不足。
如果DO长期低于硝化菌正常生长需求,即使污泥浓度再高,硝化效果也很难保证。
三、DO过高,也不一定是好事
不少运行人员有一个误区:
“既然缺氧不好,那多曝点气总没错。”
事实上,DO过高带来的问题同样明显。
在多数污水处理系统中,曝气能耗通常占总运行能耗的50%以上。
DO每提高一点,都意味着风机需要输出更多空气。
很多项目现场测下来发现,DO长期维持在4~6mg/L以上,但处理效果并没有明显提升,电费却持续增加。
换句话说:
高DO未必提升处理效果,但一定增加运行成本。
对于需要脱氮的系统来说,DO过高更是一个隐患。
如果好氧区DO过高,或者混合液回流携带过多溶解氧进入缺氧区,就会抑制反硝化菌活性。
结果就是:
氨氮很低,但总氮始终降不下来。
很多脱氮问题,根源并不在碳源不足,而是在DO控制不合理。
四、生化池DO控制在多少比较合适?
这个问题没有绝对统一答案。
不同工艺、不同负荷条件下,最佳DO范围并不相同。
一般来说:
| 工艺区域 | 推荐DO范围 |
| 好氧池 | 2~4 mg/L |
| 硝化强化区域 | 2.5~4 mg/L |
| 缺氧池 | 0.2~0.5 mg/L |
| 厌氧池 | <0.2 mg/L |
需要注意的是:
DO设定值不是固定参数,而是运行参数。
季节变化、进水负荷变化、污泥龄变化后,都应根据实际情况进行调整。
优秀的运行管理,不是把DO控制在某一个数字,而是控制在最适合当前工况的区间。
五、为什么越来越多项目开始重视DO自动控制?
传统运行方式下,很多曝气系统采用固定频率运行。
这种方式有两个问题:
- 负荷高时氧气不够
- 负荷低时大量浪费能源
随着在线仪表和智能控制技术的发展,越来越多污水处理项目开始采用DO闭环控制。
系统根据在线DO数据自动调节:
实现“按需供氧”。
这样既能保证处理效果稳定,又能降低曝气能耗。
许多项目的节能空间,恰恰就来自DO精细化控制。
六、DO控制的核心,不是追求高,而是追求准
污水处理本质上是微生物工程。
微生物需要氧气,但不需要过量氧气。
DO过低,影响处理效果;DO过高,增加能耗并可能干扰脱氮。
真正优秀的生化系统,追求的从来不是最高DO,而是最合适的DO。
把氧气供给到位,让微生物处于最佳工作状态,才是生化池稳定运行和降本增效的关键。